Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Fra formning til læsning: Seks kontrolpunkter i glasflaskeinspektion
Glasflasker kan fejle på måder, der er nemme at gå glip af. En hårgrænse i nakken. En chip inde i munden, der først bliver synlig, når der er monteret en lukning. En formsøm, der ligner en skygge, indtil flasken holdes mod en lyskasse. Defekter som disse kan efterlade formningslinien ubemærket og først blive synlige senere, på fyldnings- eller pakningsstadiet, når det er dyrere at rette dem.
Det, der står mellem disse stadier, er ikke en enkelt inspektion, men en sekvens af kontroller placeret langs produktions- og pakningsruten. Hver check har et andet formål. Følgende sekvens afspejler inspektionsprocessen, der bruges hos HYT Packaging og den generelle kvalitetskontrolpraksis, der findes blandt glasbeholderproducenter: manuel visuel inspektion, automatisk maskininspektion, lysassisteret undersøgelse, styrke- og ydeevnetest, inspektion af præpakning og geninspektion af pakkede kartoner før forsendelse.
Rækkefølgen har lige så stor betydning, som den enkelte kontrollerer. Udseende- og dimensionsinspektioner finder sted, mens flaskerne bevæger sig gennem produktionen; styrketestning udføres på prøver; dekoration evalueres efter overfladebehandling; og kartoninspektion finder sted efter at flaskerne er pakket. En flaske kan passere et trin og svigte et andet, så ingen inspektion bør undlades under den antagelse, at en senere kontrol vil identificere enhver savnet defekt.
Acceptkriterier er en væsentlig del af kvalitetskontrolsystemet. De involverede parter skal blive enige om, hvem der definerer kriterierne, hvilke tolerancer, der gælder, og hvilken godkendt prøve, der tjener som reference. For de fleste projekter bør disse krav dokumenteres i ordrespecifikationerne, før værktøj og produktion påbegyndes. Ændringer foretaget senere kan øge udviklingsomkostningerne og påvirke leveringsplaner.
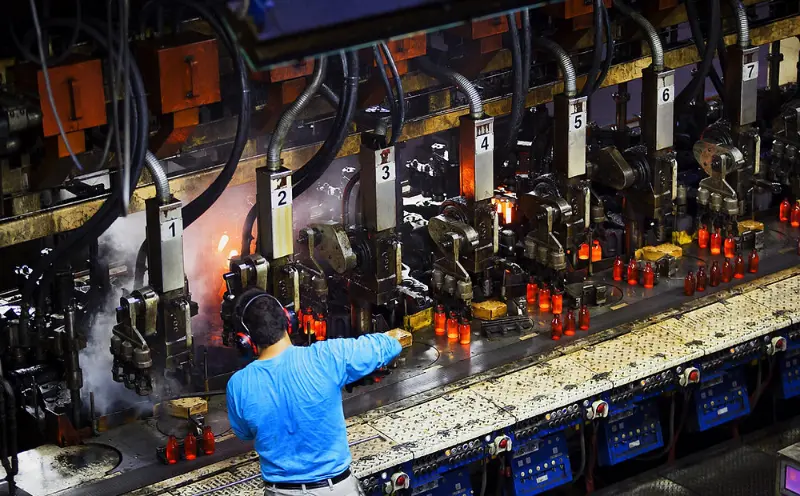 1. Manuel inspektion
Trænede øjne, der stadig arbejder ved siden af maskinerne
Manuel inspektion er fortsat en vigtig del af kvalitetskontrol af glasflasker. Selv på fabrikker udstyret med kamerainspektionssystemer og lasermålere undersøger inspektørerne stadig flasker individuelt for enden af transportøren. Nogle defekter er svære at identificere gennem faste detektionsregler, herunder ridser, der kun bliver synlige i visse vinkler, lidt ujævne skuldre og skimmelsømme, der ikke er blevet helt fjernet.
Inspektion fokuserer på fem hovedområder: mund, nakke, skulder, krop og base. Hvert område har forskellige potentielle defekter. En ude af rund mund kan forhindre en lukning i at passe korrekt. En afslag omkring halsen kan udvikle sig til en revne under påfyldning. En deformeret bund kan gøre flasken ustabil på en palle eller ved indføringen af en påfyldningslinje. Inspektører vurderer, om hver flaske opfylder de fysiske og funktionelle krav, der er defineret i dens specifikation.
Manuel inspektion giver også et niveau af dømmekraft, som automatiseret udstyr ikke kan erstatte fuldt ud. Erfarne inspektører, der arbejder med de samme flaskedesigns over tid, kan genkende ændringer, før de vises i afvisningsstatistikker. Disse kan omfatte forskelle i lystransmission gennem glasset, variationer i håndteringsegenskaber eller subtile ændringer i skulderform. Sådanne observationer optræder måske ikke altid i en formel kontrolplan, men de kan hjælpe med at identificere udviklende produktionsproblemer.
Dette trin hjælper også med at verificere, om de skriftlige specifikationer matcher det faktiske udseende af færdige flasker. En tegning kan definere den acceptable størrelse af en chip, men den kan ikke fuldt ud demonstrere, hvor synlig den chip vil være på en færdig flaske. Inspektører og kunder kan evaluere dette mere effektivt ved at undersøge fysiske prøver sammen og bekræfte de aftalte udseendestandarder.
Hvad det fanger:Synligt udseende og fabrikationsfejl, vurderet i forhold til godkendt prøve og aftalte produktspecifikationer.
2. Automatisk maskininspektion
Konsistens ved linjens hastighed
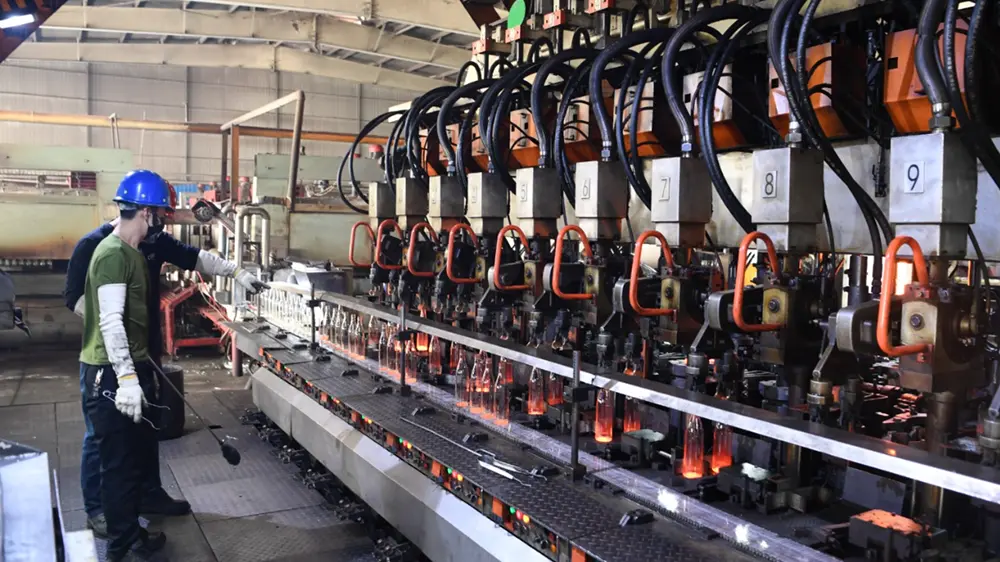
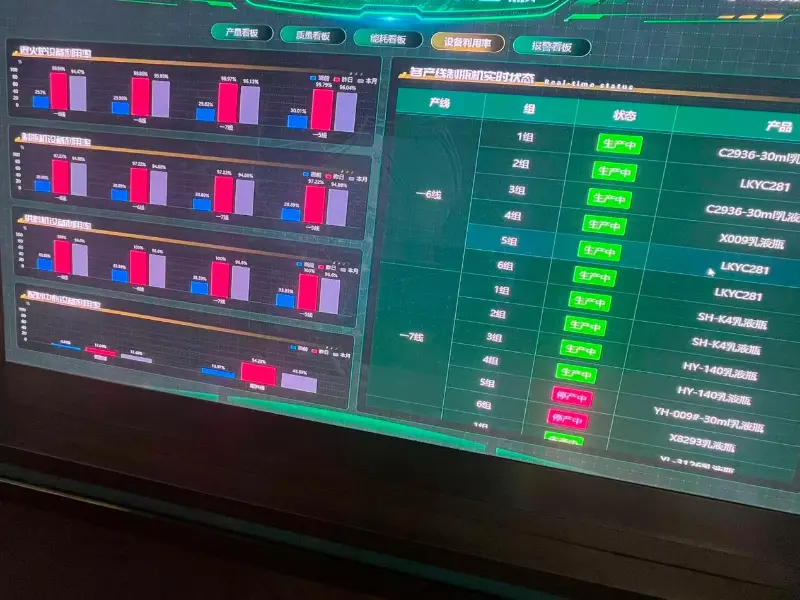
Hvor manuel inspektion giver menneskelig dømmekraft, giver automatisk maskininspektion repeterbarhed. Kamera- og sensorstationer undersøger de funktioner, som de er konfigureret til, herunder dimensionstolerancer, mundfinish, sidevægs- og bunddefekter, revner og dannelse af uregelmæssigheder. Hver flaske vurderes i forhold til de samme detektionstærskler under hele produktionskørslen.
Defekte flasker afvises generelt automatisk og omdirigeres fra transportøren, inden de flyttes til næste produktionstrin. Dette hjælper med at forhindre defekte glasbeholdere i at nå pakkeområdet, hvor en flækket flaske kan beskadige naboflasker og den omgivende karton.
En inspektionsmaskines detektionsevne afhænger dog af dens sensorer, algoritmer og konfiguration. En defekt uden for de definerede detektionsparametre kan passere gennem systemet, mens alt for strenge indstillinger kan resultere i unødvendige afvisninger. Af denne grund forstås maskininspektion bedst som en kontrolleret screeningsproces frem for en garanti for, at enhver mulig defekt vil blive identificeret.
Produktionslinjer kan bruge flere inspektionsstationer til at dække forskellige flaskekarakteristika. Deres kombinerede effektivitet afhænger stadig af udstyrets kapacitet, detektionsfølsomhed og linjekonfiguration. Som følge heraf kan to fabrikker, der anvender lignende inspektionsprocesser, opnå forskellige detekterings- og afvisningsresultater.
Hvad det fanger:Dimensionelle og strukturelle defekter ved produktionshastighed, evalueret i forhold til foruddefinerede maskindetekteringstærskler.
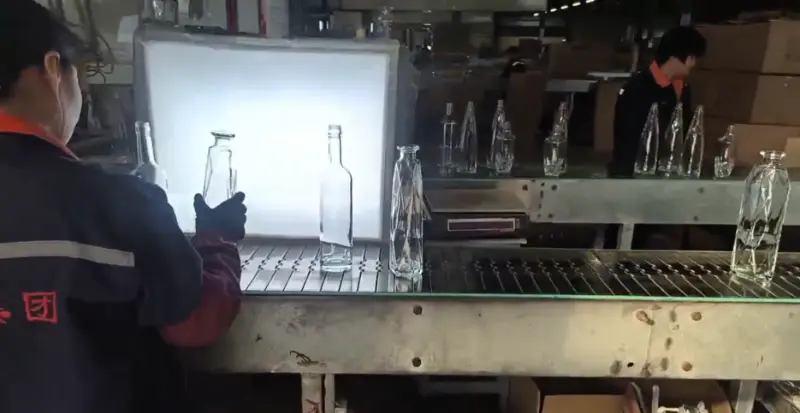
3. Lysassisteret visuel inspektion
Hvad en lysboks gør synlig
Nogle glasfejl bliver nemmere at identificere under kontrolleret belysning. Når en klar flaske holdes mod en lys baggrund, bliver funktioner, der kan være svære at se under almindelig fabriksbelysning, mere tydelige. Disse omfatter bobler i glasvæggen, sten og fremmede indeslutninger, fine revner, der strækker sig fra bunden, ujævn glasfordeling og overfladebølger, der kan påvirke udseendet af den færdige flaske.
Inspektionsmetoden er veletableret, men acceptkriterierne skal defineres i henhold til den påtænkte anvendelse. Boblestørrelse, mængde, placering, inklusionstype og synlighedstærskler kan variere mellem projekter. For eksempel fejl, der er mærkbare på en gennemsigtigspritflaske af glaskan være mindre tydelig på en flaske med sprayfarvning, frosting eller indgraveret dekoration.
Lysassisteret inspektion har også begrænsninger. Defekter placeret dybt inde i glasvæggen eller justeret parallelt med synsvinklen kan forblive svære at opdage. Yderligere maskininspektion eller destruktiv prøvetestning kan være nødvendig, når disse defekter udgør en særlig risiko.
Af denne grund bør acceptkriterier baseres på, hvad inspektionsmetoden faktisk kan verificere, snarere end en urealistisk forventning om perfekt gennemsigtighed. Et krav, der ikke konsekvent kan kontrolleres gennem visuel inspektion, kan blive en kilde til uenighed under produktaccept.
Hvad det fanger:Klarhed, gennemsigtighed, interne indeslutninger og overfladekvalitet, vurderet under kontrolleret belysning i forhold til dokumenterede grænser.
4. Styrke- og præstationstest
Om flasken overlever, hvad der sker efter den er fyldt
Udseende er kun en del af glasflaskekvaliteten. En flaske, der ser korrekt ud, men svigter under et hættehoved, inde i en pasteurizer eller i bunden af et stablet etui, er stadig uegnet til dens tilsigtede anvendelse. Ydelsestest hjælper med at evaluere disse risici, før produkterne når påfyldnings- og distributionsstadierne.
Under testning udsættes en defineret prøve for specificerede mekaniske belastninger, indre tryk eller temperaturændringer. Resultaterne sammenlignes derefter med acceptkriterierne fastsat for flaskedesignet og dets tilsigtede anvendelse.
Fire testkategorier dækker mange almindelige krav, selvom yderligere metoder kan inkluderes, når applikationen kræver det.
| Testmetode | Hvad testen måler |
|---|---|
| Vertikal belastnings- eller kompressionstest | Hvor meget nedadgående kraft kan flasken modstå under definerede testbetingelser. |
| Intern trykprøvning | Modstandsdygtighed over for indre tryk, især for flasker beregnet til at holde tryksat indhold. |
| Termisk stødtest | Modstand mod hurtige temperaturændringer under specificerede testbetingelser. |
| Andre specificerede præstationstests | Yderligere mekaniske eller applikationsspecifikke krav defineret i ordren. |
Valget af testmetoder afhænger af flaskens design, glasspecifikationer, påtænkt anvendelse og gældende acceptkriterier. Ikke hver flaske kræver den samme kombination af tests.
Testresultater gælder for de undersøgte prøver i stedet for automatisk at certificere hver flaske i et produktionsbatch. Prøvestørrelse og udvælgelse er vigtige dele af testmetoden. En bestået prøve giver information om fremstillingsprocessen og de testede produkter, men den skal ikke tolkes som bevis for, at hver enhed i partiet er blevet testet individuelt. En testrapport bør derfor identificere prøven og de betingelser, under hvilke testen blev udført.
 Det er også vigtigt at skelne styrketestning fra hårdhedsmåling. Disse metoder bruger forskelligt udstyr og vurderer forskellige egenskaber. Et hårdhedsresultat kan ikke behandles som en erstatning for en mekanisk styrketest, og inspektionsrapporter bør identificere den faktiske anvendte metode.
Hvad det fanger:Problemer med mekanisk og termisk ydeevne, målt på definerede prøver i forhold til anvendelsesspecifikke testkriterier.
5. Inspektion af præ-pakning
Det sidste kig, før kartonen lukkes
Pakning er tæt på en envejsdør i produktionsprocessen. Når flaskerne er blevet talt, arrangeret, beskyttet og forseglet inde i kartoner, bliver det mere kompliceret at identificere en defekt. Kartoner skal muligvis genåbnes, mængder afstemmes og paller genopbygges. Forpakningsinspektion hjælper med at forhindre, at produkter, der ikke er i overensstemmelse, når dette stadie.
Eftersynet omfatter udseende, produktspecifikationer, mængde og, hvor det er relevant, kvaliteten af overfladedekoration.
For dekorerede glasflasker indeholder inspektionstjeklisten yderligere punkter:
- Logoposition og printregistrering
- Farvekonsistens på tværs af produktionsforløbet
- Belægningens udseende og dækning
- Kvalitet af overfladedekoration
- Andre dekorationsspecifikationer aftalt for ordren
Dekoration er en vigtig del af inspektionsprocessen, fordi det godkendte design og kvalitetskriterierne skal matche. Trykning, frosting, sprayfarvning og gravering specificeres normalt under produktudviklingen. Når en overfladebehandling bliver en del af det godkendte design, bør dens udseende og gældende tolerancer også inkluderes i acceptkriterierne.
En dekorationsreference, der er blevet visuelt godkendt, men som ikke har nogen skriftlig tolerance, kan blive en kilde til uenighed under den endelige inspektion. Dokumentation af farve, position, dækning og acceptabelt udseende på forhånd gør inspektionsprocessen mere konsekvent.
Selve emballagen er også en del af kontrollen. Opdelere, beskyttende indsatser og kartonkonfigurationer bestemmer, hvor godt flasker er beskyttet mod bevægelse og flaske-til-flaske-kontakt under transport. En karton, der består inspektionen ved pakkebordet, kan stadig være sårbar over for transportskader, hvis dens indvendige arrangement ikke giver tilstrækkelig beskyttelse.
Hvad det fanger:Produktets overensstemmelse, dekorationskvalitet, kvantitet og pakningsklarhed, før kartoner forsegles.
6. Inspektion før forsendelse
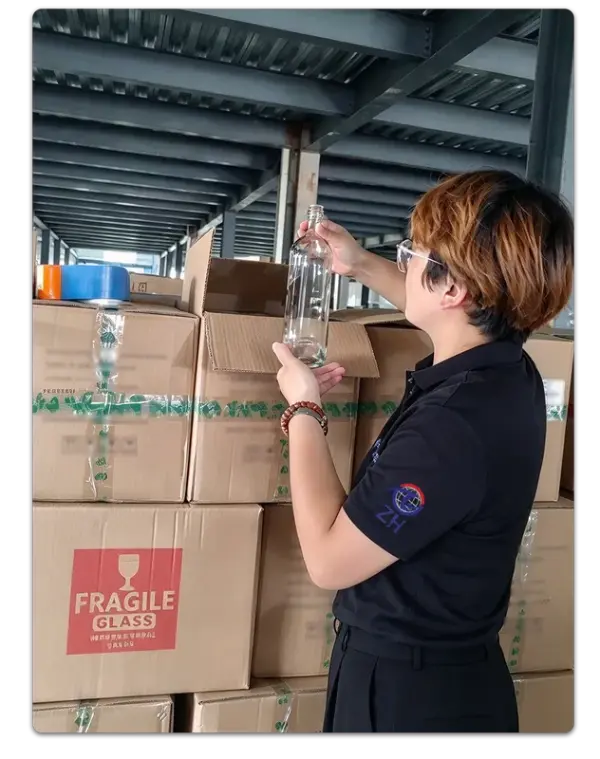 Genåbning af kartonen for at kontrollere kartonen
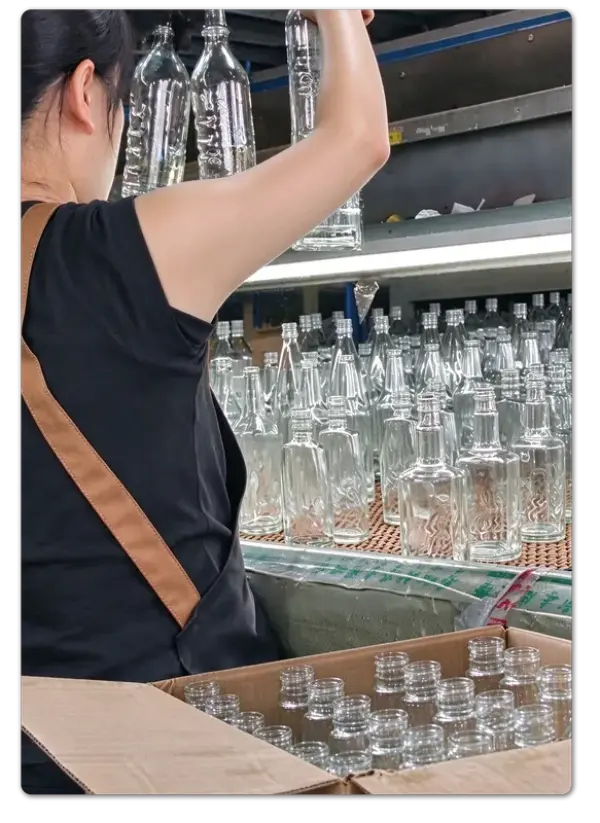
Inspektion før forsendelse giver endnu en mulighed for at undersøge produkter, der allerede har bestået tidligere kvalitetstjek. Udvalgte kartoner åbnes i henhold til den aftalte prøveudtagningsplan. Flaskerne indeni kontrolleres igen for udseende, synlige defekter, produktspecifikationer og dekorationskvalitet. Inspektører undersøger også pakningsarrangementet for at bekræfte, at flaskerne forbliver korrekt placeret og beskyttet.
Dette er inspektionsstadiet, der vurderer produkter i deres faktiske forsendelsestilstand snarere end deres oprindelige produktionstilstand. Det kan identificere håndteringsskader, pakkefejl og lastningsrelaterede problemer, som måske ikke har eksisteret under tidligere produktionsinspektioner.
Antallet af åbnede kartoner afhænger af ordrekrav, forsendelsesvolumen, produktværdi og aftalt prøveudtagningsplan. Forskellige projekter kan bruge forskellige stikprøveniveauer. Det afgørende er, at inspektionsmetoden og acceptkriterierne er aftalt på forhånd og anvendes konsekvent, således at en forsendelsesgodkendelse eller afvisning kan understøttes af dokumenterede krav frem for subjektiv bedømmelse.
Resultatet er et ekstra kontrolpunkt, når varerne allerede er pakket, mærket, stablet og venter på indlæsning.
Hvad det fanger:Emballerede produkter og emballeringsbetingelser, genkontrolleret i forhold til den aftalte prøveudtagningsplan inden lastning.
Inspektionsfokus:Gentjek udvalgte pakkede produkter, kartonens tilstand og beskyttende emballage før forsendelse.
Seks checks, ét system
En flaske, der når en påfyldningslinje, har bestået seks typer inspektion
Hver inspektion besvarer et andet spørgsmål. Ser flasken rigtig ud? Er dens dimensioner inden for tolerance? Er glasset optisk rent? Kan den modstå de tilsigtede servicebetingelser? Passer dekorationen til det godkendte design? Er produktet forblevet beskyttet under pakningen?
Intet enkelt trin dækker alle disse krav, og inspektionsfaserne kan ikke erstatte hinanden. På det tidspunkt, hvor en flaske er forseglet inde i en karton, er de fleste muligheder for at rette produktionsfejl allerede forbi. Derfor er inspektioner, der udføres tidligere i fremstillingsprocessen, lige så vigtige som den endelige kontrol før forsendelse.
Systemets effektivitet afhænger af klart dokumenterede acceptkriterier. Glasinspektion involverer praktiske beslutninger om acceptable boblestørrelser, synlighed af skimmelsømme, overfladedefekter og antallet af defekte flasker tilladt i en prøve. Disse krav bør aftales mellem kunde og leverandør inden produktionen påbegyndes, i stedet for at blive diskuteret første gang efter levering.
Leverandører, der dokumenterer projektspecifikke inspektionskriterier og beholder godkendte referenceprøver, kan opretholde mere ensartede kvalitetsstandarder og reducere uenigheder under produktaccept. Til tilpassetspritflaske af glasprojekter, er disse detaljer særligt vigtige, når flaskeform, glasklarhed, overfladebehandling og dekoration alle er en del af den endelige specifikation.
Denne inspektionsstruktur er ikke unik for én producent. Det afspejler en praktisk tilgang, der anvendes på tværs af glasbeholderindustrien: defekter kan opstå på forskellige stadier af produktionen, og inspektioner placeret på forskellige punkter hjælper med at identificere problemer, som en enkelt slutinspektion kan gå glip af.
HYT Packaging følger denne flertrinsinspektionstilgang, med inspektionsprioriteter bestemt af flaskens design, fremstillingsprocessen og den påtænkte anvendelse.
For kunder, der vurderer en glasflaskeleverandør, er det mere nyttige spørgsmål ikke blot, hvor mange inspektioner der udføres, men om hver inspektion har klare, dokumenterede acceptkriterier. Seks kontroller med vage grænser giver mindre sikkerhed end et mindre antal kontroller understøttet af specifikke standarder, definerede prøveudtagningsmetoder og godkendte referenceprøver.
Relaterede nyheder
- Hvorfor er en keramisk hane Whisky Decanter-flaske det perfekte valg til premium spiritusemballage
- Hvorfor er 750 ml Arizona runde spiritusflaske i glas et fremragende valg til premium spiritusemballage
- Ny brugerdefineret vodka-glasflaske: HYT-emballage til et nordamerikansk spiritusmærke
- Hvorfor er en 1,75 l spirituskande af glas med håndtag det smarte valg til moderne drikkevareemballage
- HYT Packaging lancerer ny letvægts flintglasspiritus-flaskelinje for at understøtte drikkevaremærker med lavt kulstofindhold
- Hvordan kan en langhalset Bellissima glas spiritusflaske med bartopkork løfte dit drikkevaremærke
Efterlad mig en besked
Nye produkter


Nyhedsanbefalinger